Manufacturing Network
バンコクとチャチューンサオの2工場
役割を明確に分け、量産品と新規プロジェクトの両方に対応。東部経済回廊(EEC)にも近い立地です。
FACTORY 1
第1工場・本社 – バンコク ミンブリー
- 敷地面積
- 6,400 m²
- 従業員
- 約65名
- 主な役割
- 本社、亜鉛めっき・電着塗装ライン、量産品
- プレス機
- 5台(600/300/200×2/150トン)うち200トン順送1台
- 認証
- IATF 16949 · ISO 9001
FACTORY 2
第2工場 – チャチューンサオ バーンナムプリアオ
- 敷地面積
- 68,800 m²
- 従業員
- 95名
- 主な役割
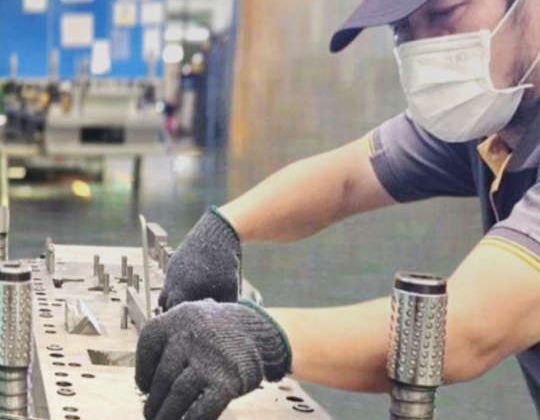
- 金型製作、レーザー加工、品質測定室、新規・量産品、自動化
- プレス機
- 49台・最大500トン(AIDA)・アークロボット2台・スポット11台
- 認証
- IATF 16949 · ISO 9001 · ISO 14001
面積は各工場の敷地面積であり、生産フロア面積ではありません。
Facilities
設備と生産能力
購買・技術ご担当者様が初期の実現性評価にご利用いただける技術資料です。
第1工場 – ミンブリー
| 能力 | 台数 | 備考 |
|---|---|---|
| 600 ton | 1 | |
| 300 ton | 1 | |
| 200 ton | 2 | Progressive 1 |
| 150 ton | 1 | |
| 合計 | 5 |
第2工場 – チャチューンサオ
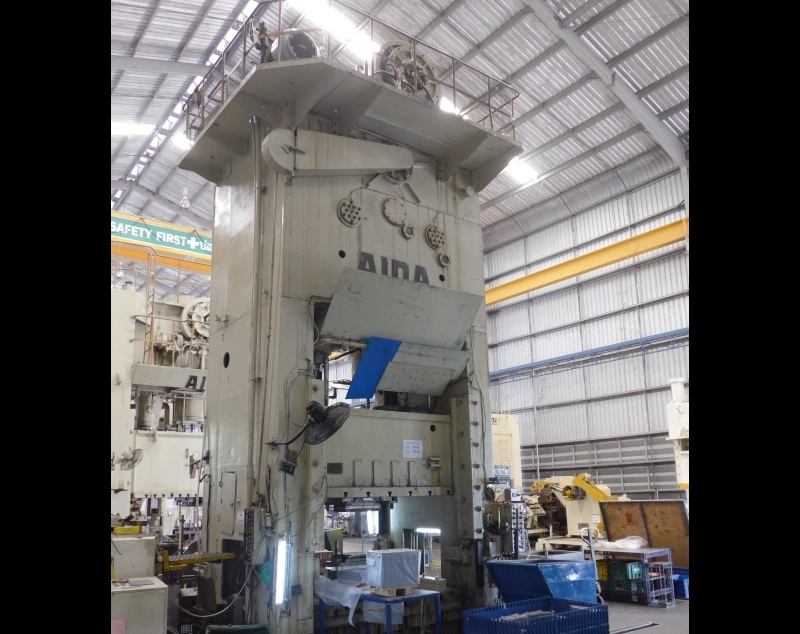
| 能力 | 台数 | 備考 |
|---|---|---|
| 500 ton (AIDA) | 2 | TD/PRO 2 |
| 350 ton (AIDA) | 2 | TD/PRO 1 |
| 300 ton (AIDA) | 1 | TD/PRO 1 |
| 250 ton (AIDA) | 2 | TD/PRO 1 |
| 200 ton | 5 | TD/PRO 1 |
| 150 ton | 5 | |
| 110 ton | 7 | TD/PRO 1 |
| 100 ton | 3 | Automation |
| 80 ton | 9 | TD/PRO 1 · Progressive 2 |
| 75 ton | 2 | |
| 60 ton | 9 | |
| 55 ton | 1 | |
| 45 ton | 1 | |
| 合計 | 49 |
主なプレス機仕様
| 能力 | Die height (mm) | Slide adj. (mm) | Upper ram (mm) | Bolster (mm) | Type |
|---|---|---|---|---|---|
| 500 ton | 860 | 430 | 2000 × 1200 | 2000 × 1300 | Tandem / Prog. |
| 350 ton | 800 | 450 | 2500 × 1520 | 2500 × 1520 | Tandem |
| 300 ton | 590 | 110 | – | 900 × 950 | Tandem / Prog. |
| 250 ton | 550 | 120 | 2100 × 700 | 2700 × 920 | Tandem / Prog. |
| 200 ton | 500 | 105 | 1830 × 650 | 2400 × 800 | Tandem |
| 110 ton | 390 | 100 | 600 × 500 | 1100 × 700 | Tandem |
| 80 ton | 350 | 130 | 500 × 400 | 1000 × 600 | Tandem / Prog. |
| 60 ton | 300 | 70 | 500 × 400 | 900 × 550 | Tandem |
TD=タンデム、PRO=順送。最終的な可否は、図面・材料・金型・生産能力の空き状況により判断します。
| 設備 | Brand / Model | 仕様 |
|---|---|---|
| VMC (large) | HARTFORD HB-3210/S | X/Y/Z 3200/2100/1000 mm · Table 3200 × 2040 |
| VMC | HARTFORD VMC-1600S | X/Y/Z 1600/800/660 mm · Table 1700 × 750 |
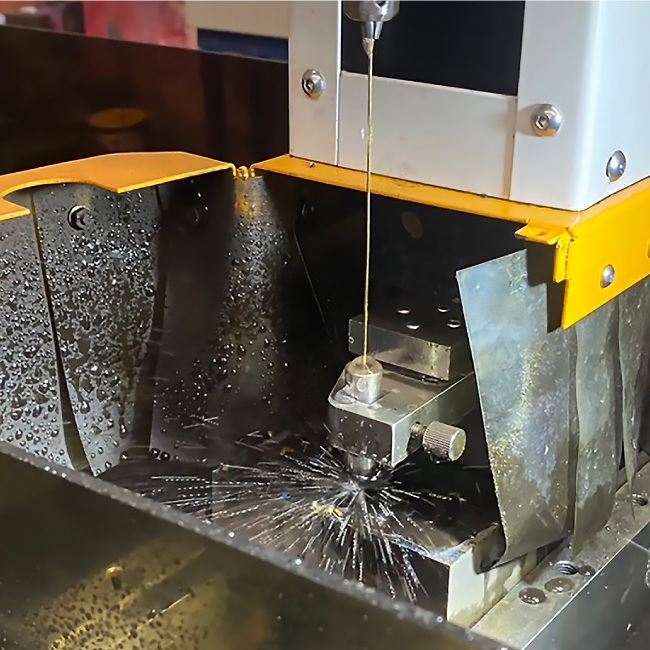
| EDM wire-cut | Mitsubishi MV1200S | Max work 810 × 700 × 215 mm, 500 kg |
| EDM drilling | IDDA DK703 | Table 320 × 440 mm · Z 350 / W 300 mm |
| Die spotting press | – | 150 ton × 2 |
| Grinding / Manual lathe | – | 2 + 2 units |
| 3D laser scanner | Hexagon Absolute Arm 83 | Reverse engineering & inspection |
| CAD / CAM | Cimatron 12 · Siemens NX 11 · AutoCAD Mechanical |
対応範囲:順送金型、単発金型、検査治具、組立治具、メンテナンス工具 — 第2工場で自社設計・製作。
| 設備 | 台数 |
|---|---|
| Stamping automation line | 4 |
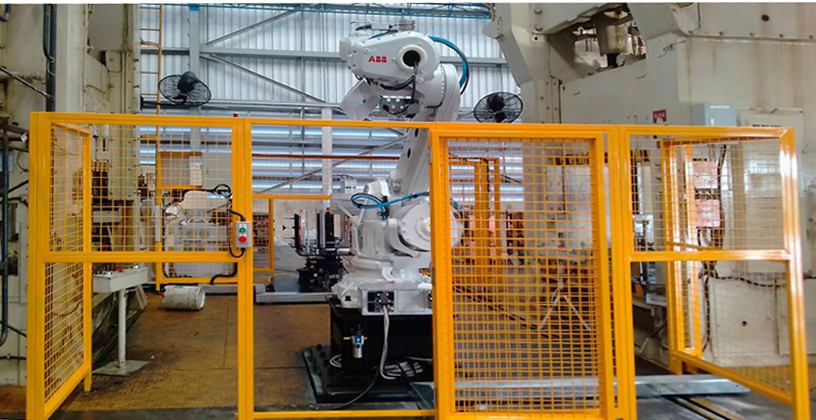
| ABB press-tending robot system | ✓ |
| TCR transfer – 4-axis high-precision manipulator | 2 |
| TCR transfer – 5-axis high-precision manipulator | 2 |
| Double-station feeding machine | 1 |
プレス搬送ロボットとトランスファー装置により、品質の安定化、省人化、安全性向上を実現しています。
| 設備 | 仕様 | 台数 |
|---|---|---|
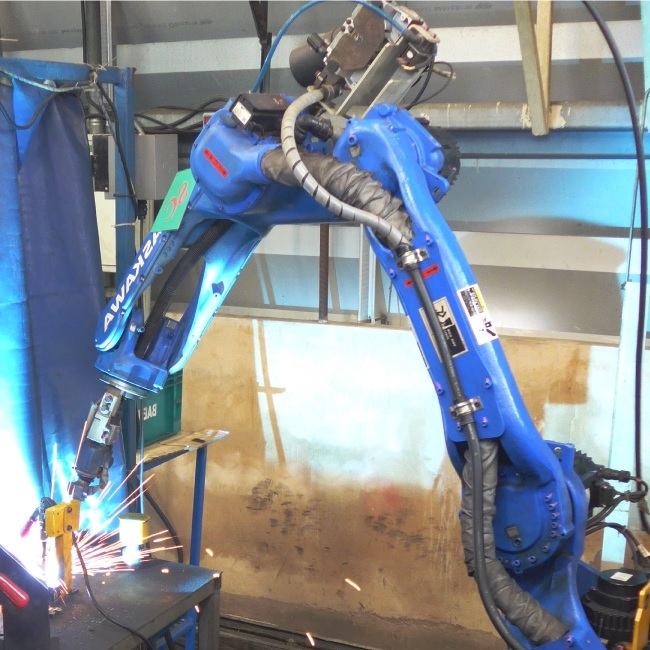
| Robot arc welding YASKAWA Motoman MA1440 | 6-axis · Payload 6 kg · Reach 1,440 mm | 2 |
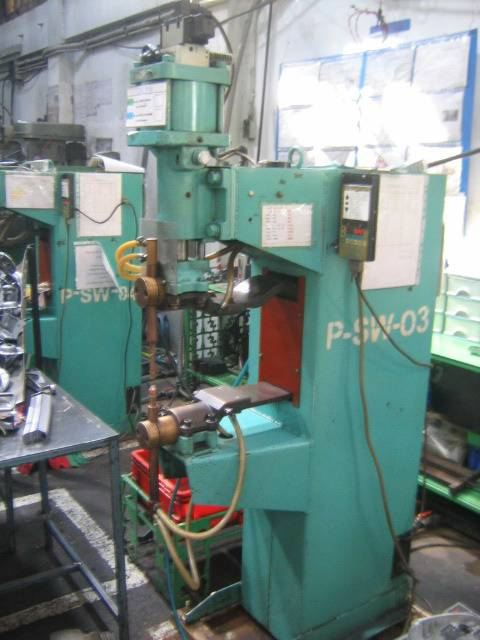
| Spot welding TO (Chuo Seisakusho) S2-6-505 | 50 kVA · Max 20 kA · Throat depth 500 mm | 11 |
| CO₂ / MIG / TIG | 手溶接による組立 | – |
溶接位置・強度・検査要件は、すべての技術レビューで確認します。溶け込みは顕微鏡で確認しています。
| Machine | BODOR fiber laser (A3) |
|---|---|
| Laser power | 1,500 W |
| Working area | 1,524 × 3,048 mm |
| Position accuracy | ±0.05 mm |
| 材質 | 最大板厚 |
|---|---|
| 炭素鋼 | 14 mm |
| ステンレス | 6 mm |
| アルミニウム | 5 mm |
| 真鍮 | 6 mm |
300–500 kg/day 処理能力・第1工場
| 工程 | 仕様 |
|---|---|
| Zinc – Yellow trivalent | w/ chromate coating |
| Zinc – Blue trivalent | w/ chromate coating |
| Zinc Silicon | 1,000 h durability |
| Zinc Nickel | |
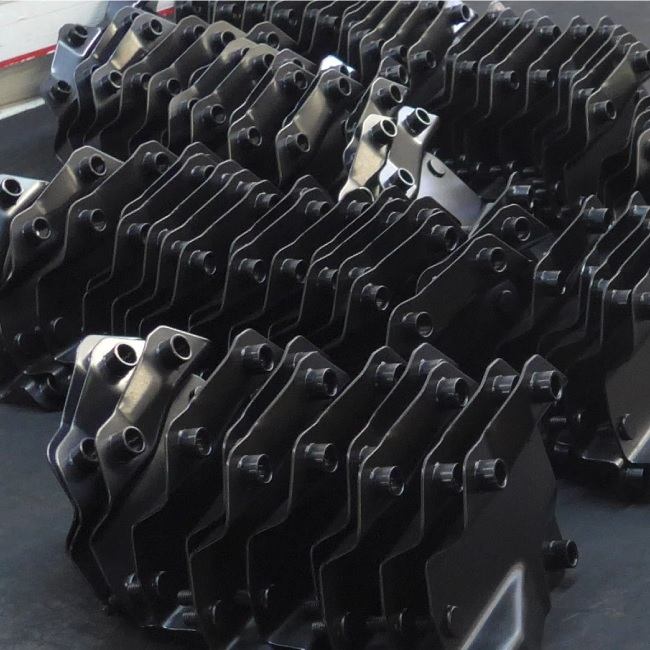
| EDP (Black E-coat) | T/A by Thai Kansai Paint · thickness test Elcometer 345 |
RoHS・ELV・SoCを管理しています。特殊処理や外部委託はプロジェクトごとに検討し、お客様の承認を得て実施します。
お客様の案件を評価いたします
ラフ段階でも、量産性とコストの観点から技術者がアドバイスします。迅速な評価のため、以下をご提供ください:
- 図面(2D/3D)
- 材質・板厚
- 月間/年間の概算数量
- 表面処理の要求仕様
- 量産開始時期(SOP)